
2026-09-02
Inhalt
In einer Werkstatt wird ein verschlissener Hydraulikzylinder eines Hydraulikhammers zerlegt. Die Stangenoberfläche weist längs verlaufende Riefen, leichten Rost in den korrodierten Vertiefungen auf und die Chromschicht hat sich in der Nähe des Stangenendes abgeblättert. Die Beschwerde des Kunden ist nicht neu: träge Bewegung, Ölverschmutzung und wiederholter Dichtungswechsel. Bevor Sie die Dichtungen oder das Zylinderrohr belasten, untersuchen Sie die Oberfläche der Kolbenstange. Die Hartverchromung ist nach wie vor die am weitesten verbreitete Lösung zum Schutz von Kolbenstangen, da sie eine Kombination aus Härte, Korrosionsbeständigkeit und geringer Reibung bietet, die im Preis-Leistungs-Verhältnis nur wenige andere Oberflächenbehandlungen bieten kann.
Bei der Hartverchromung handelt es sich um einen Prozess, bei dem eine dünne Chromschicht elektrolytisch auf dem Stahlsubstrat abgeschieden wird. Bei einer Kolbenstange hat diese Schicht drei Hauptaufgaben: Sie widersteht abrasivem Verschleiß durch das Dichtungssystem, sie schützt den Kohlenstoffstahl vor Feuchtigkeit und Chemikalien und sie hält die dynamische Reibung zwischen Stange und Dichtungen niedrig genug für einen reibungslosen Betrieb.
Die Chromschicht selbst ist extrem hart. In der Praxis liegen Hartchrombeschichtungen typischerweise bei 68 bis 72 HRC, also etwa 900–1100 HV. Diese Härte ist der Grund dafür, dass ein plattierter Stab Hunderttausende Zyklen überstehen kann, ohne seinen Durchmesser zu verlieren. Dadurch kann der Stab auch in aggressiven Umgebungen eingesetzt werden, in denen Staub, Schleifmittel und Wasser vorhanden sind.
 Hartverchromte Kolbenstange für Verschleißfestigkeit Diese Kolbenstange verfügt über eine Hartchrombeschichtung mit hoher Oberflächenhärte, die eine hervorragende Verschleißfestigkeit und Haltbarkeit in anspruchsvollen Umgebungen bietet. Es kann auch durch Neubeschichtung aufgearbeitet werden und bietet so eine kostengünstige Lösung für abgenutzte Stangen. Produkt anzeigen →
A hartverchromte Kolbenstange Es geht nicht nur um die Oberflächenhärte. Die Beschichtung ist auch eine praktische Möglichkeit, gebrauchte Ruten aufzuarbeiten. Wenn ein Stab abgenutzt, aber immer noch rund ist, kann er neu plattiert und auf die ursprüngliche Größe geschliffen werden, was oft kostengünstiger ist als der Kauf eines Neuteils.
Nicht jede Hartverchromung ist gleich. Der Unterschied zwischen einer Rute, die zwei Jahre hält, und einer, die zehn Jahre hält, liegt oft in wenigen messbaren Werten. Dies sind die Spezifikationen, die Sie beim Lieferanten überprüfen sollten.
| Spezifikation | Typischer Bereich | Was es beeinflusst |
|---|---|---|
| Beschichtungshärte | 68–72 HRC (≈900–1100 HV) | Verschleißfestigkeit und Abrieblebensdauer |
| Beschichtungsdicke | 10–30 µm für Standardbetrieb; 30–50 µm für schwere Bedingungen | Korrosionsschutz, Verschleißspanne und Gesamtlebensdauer |
| Oberflächenrauheit (Ra) | 0,1–0,2 µm nach dem Polieren | Dichtungsverträglichkeit und Reibungsverhalten |
| Haftung der Beschichtung | Kein Abblättern oder Abblättern bei einem 90°-Biegetest | Langzeitbeständigkeit bei dynamischer Belastung |
| Diametrale Toleranz | h7 oder eine engere Sonderserie, passend zu Führung und Dichtungen | Passen Sie den Zylinder an und versiegeln Sie die Leistung |
Wenn ein Lieferant diese Zahlen nicht angeben kann, kaufen Sie etwas Unbekanntes. Fragen Sie nach der Testmethode oder dem internen Standard hinter jedem Wert. Eine Rute, die diese Bereiche erfüllt, bietet mit größerer Wahrscheinlichkeit eine vorhersehbare Lebensdauer.
Bevor Chrom den Stahl erreicht, muss der Stab auf den richtigen Durchmesser und die richtige Oberflächenbeschaffenheit bearbeitet werden. Der Galvanisierungsprozess selbst umfasst normalerweise Entfetten, Säurereinigung, Rückätzen, Chrombadabscheidung, Spülen und abschließendes Polieren. Jeder Schritt beeinflusst die endgültige Haftung und Dickenverteilung.
Bei einem erfahrenen Hersteller wird dieser Prozess mit spezieller Ausrüstung gesteuert. Beispielsweise werden CNC-Schleifmaschinen und CNC-Poliermaschinen eingesetzt, um die erforderliche Präzisionsbearbeitung vor dem Galvanisieren zu erreichen. Eine intelligente, umweltfreundliche Galvanik-Produktionslinie trägt dazu bei, eine konsistente Badchemie aufrechtzuerhalten, die sich direkt auf die Härte und Gleichmäßigkeit der Beschichtung auswirkt. Dies ist ein Grund dafür, dass sich ein Stab mit der gleichen Materialspezifikation von Lieferant zu Lieferant unterschiedlich verhalten kann.
Die Qualitätskontrolle erfolgt in der Regel auf Chargenbasis. Ein guter Lieferant prüft die Beschichtungsdicke mit einem magnetischen Dickenmessgerät, misst die Härte an einer Probe, führt einen Haftungstest durch und prüft möglicherweise auf Porosität. Fordern Sie beim Kauf ein Konformitätszertifikat oder einen Prüfbericht an.
Die Hartverchromung ist die Basis, aber nicht die einzige Option. Die Wahl hängt oft von der Umgebung und dem Kostenziel ab.
Für Schiffsausrüstung oder Geräte mit hoher Luftfeuchtigkeit ist eine Duplexbeschichtung wie milchig-weißes Chrom, gefolgt von Hartchrom, beliebt. Die milchig-weiße Unterschicht verbessert die Korrosionsbeständigkeit, während die Hartchrom-Deckschicht die Verschleißoberfläche bildet. Diese Kombination ist bei Offshore- und Hafenausrüstung üblich.
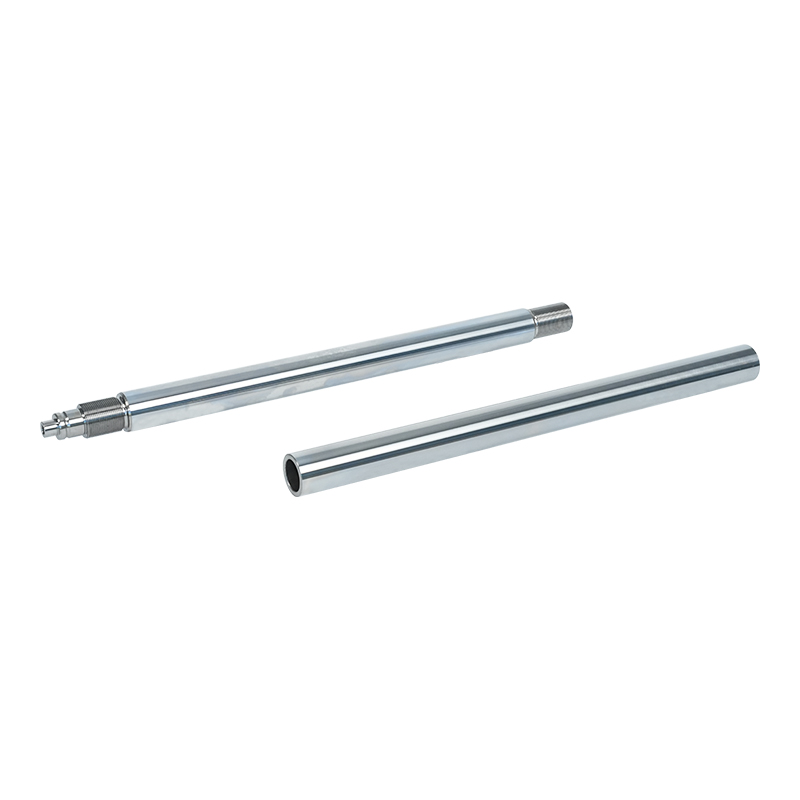 Milchig weiße und hartchrombeschichtete Hydraulikkolbenstange Durch die Kombination einer milchig-weißen Unterschicht mit einer Hartchrom-Oberschicht bietet diese Kolbenstange eine verbesserte Korrosionsbeständigkeit für Anwendungen auf See oder bei hoher Luftfeuchtigkeit und behält gleichzeitig die Verschleißfestigkeit für zuverlässige Leistung bei. Produkt anzeigen →
Ein weiterer etablierter Weg ist Nickel plus Hartchrom. Die Nickel-Zwischenschicht bietet eine bessere Beständigkeit gegen chemische Angriffe, insbesondere in sauren Umgebungen oder Umgebungen mit hohen Temperaturen. Dieses Beschichtungssystem wird häufig für die Mineralverarbeitung und bestimmte hydraulische Anwendungen spezifiziert.
Mit Nickel und Hartchrom beschichtete hydraulische Kolbenstange Mit einer Nickel-Unterschicht und einer Hartchrom-Oberschicht bietet diese Kolbenstange eine verbesserte chemische Beständigkeit in sauren oder Hochtemperaturumgebungen und eignet sich daher für die Mineralverarbeitung und anspruchsvolle Hydrauliksysteme. Produkt anzeigen → Alternativen wie Keramikbeschichtung, Laserauftragschweißen und QPQ werden dann gewählt, wenn die Anwendung eine noch höhere Härte, eine bessere thermische Beständigkeit oder eine völlig andere Oberflächenchemie erfordert. Diese sind spezieller und in der Regel teurer als Hartchrom. Bei vielen Hydraulikzylindern spricht das Preis-Leistungs-Verhältnis noch immer für die Hartverchromung.
Hartverchromte Kolbenstangen werden überall dort eingesetzt, wo hydraulische oder pneumatische Zylinder ständigen Bewegungen und anspruchsvollen Bedingungen ausgesetzt sind. Zu den Hauptsektoren gehören Baumaschinen, Bergbauausrüstung, Hüttenwerke, Hafen- und Schiffsmaschinen, Wasserschutzprojekte und Ölfeldausrüstung. Der gemeinsame Nenner sind hohe Arbeitszyklen, abrasive Verschmutzung und Witterungseinflüsse.
Ein Lieferant, der direkt mit Geräteherstellern zusammenarbeitet, wird die Anforderungen dieser Branchen besser verstehen. Ein Hersteller mit etablierten Beziehungen zu führenden Baumaschinenherstellern ist beispielsweise mit den Toleranzen und Prüfanforderungen für Baggerzylinder vertraut. Diese Erfahrung spiegelt sich in der Konsistenz der gelieferten Ruten wider.
Beachten Sie diese Punkte, um kostspielige Überraschungen zu vermeiden.
Definieren Sie zunächst die Arbeitsumgebung. Ist der Zylinder Meerwasser, saurem Grubenwasser oder hoher Luftfeuchtigkeit ausgesetzt? Die Antworten entscheiden über die Schichtdicke und darüber, ob eine einzelne Hartchromschicht ausreicht.
Zweitens geben Sie die Toleranz an. Die Hartverchromung verleiht dem Stab eine messbare Dicke. Wenn Sie einen fertigen Durchmesser von 40 mm benötigen, muss die Beschichtungsdicke in die Schleifzugabe eingerechnet werden. Hier sparen Ihnen erfahrene Lieferanten Zeit.
Drittens schauen Sie sich die Dokumentation an. Ein zuverlässiger Stangenhersteller sollte in der Lage sein, Materialzertifikate, Berichte über die Beschichtungsdicke und Qualitätssystemzertifizierungen wie ISO 9001 und ISO 14001 vorzulegen. Diese Zertifizierungen weisen darauf hin, dass der Lieferant über einen kontrollierten, wiederholbaren Prozess verfügt.
Viertens: Berücksichtigen Sie die Gesamtkosten, nicht den Stückpreis. Eine Stange mit dickerem Chrom und einer polierten Oberfläche kostet möglicherweise im Voraus mehr, kann aber die Lebensdauer um ein Vielfaches verlängern. Bei schweren Maschinen kann eine einzige ungeplante Reparatur leicht die anfängliche Kosteneinsparung durch eine günstigere Stange übersteigen.
Bestätigen Sie abschließend die Produktionskapazität. Wenn Sie eine stetige Versorgung mit Kolbenstangen benötigen, erkundigen Sie sich nach der Fabrikgröße und Produktionsplanung des Lieferanten. Ein Hersteller mit einer größeren Anlage und einer mehrstufigen Prozesskette kann zuverlässigere Lieferzeiten bieten.
Bei der Wahl einer hartverchromten Kolbenstange geht es nicht darum, den niedrigsten Preis auszuwählen. Es geht darum, die Beschichtung an Ihre Arbeitsbedingungen anzupassen und einem Partner mit echter Prozesskontrolle anzuvertrauen. Wenn die Stange richtig plattiert ist, wird sie zum leisen Bauteil, das Ihr Hydrauliksystem Tag für Tag am Laufen hält.

KONTAKT
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Bezirk Binhu, Stadt Wuxi, Provinz Jiangsu, China
KONTAKT AUFNEHMEN
Mobil

 English
 русский
 Deutsch


